


गुणवत्ता तुलना: TGTY प्रोफेशनल स्टेनलेस स्टील परमानेंट कैथोड फैक्ट्री सॉल्यूशंस
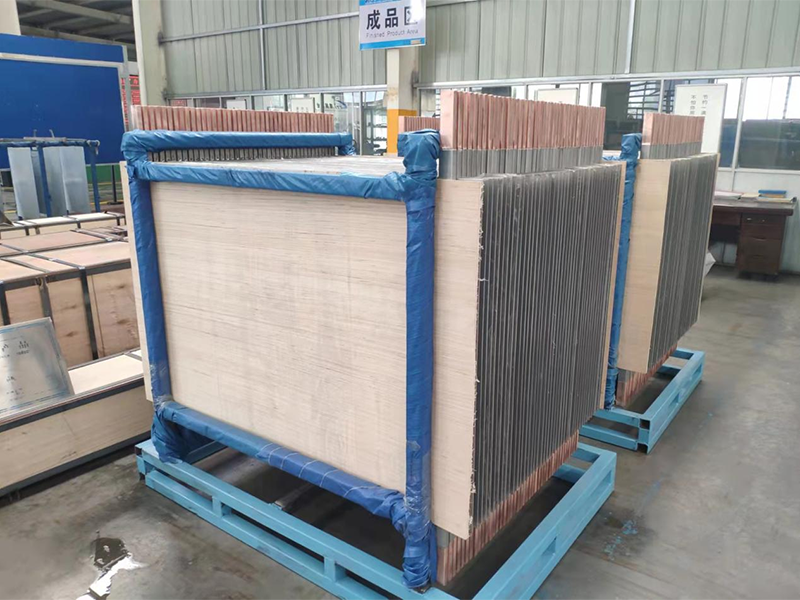
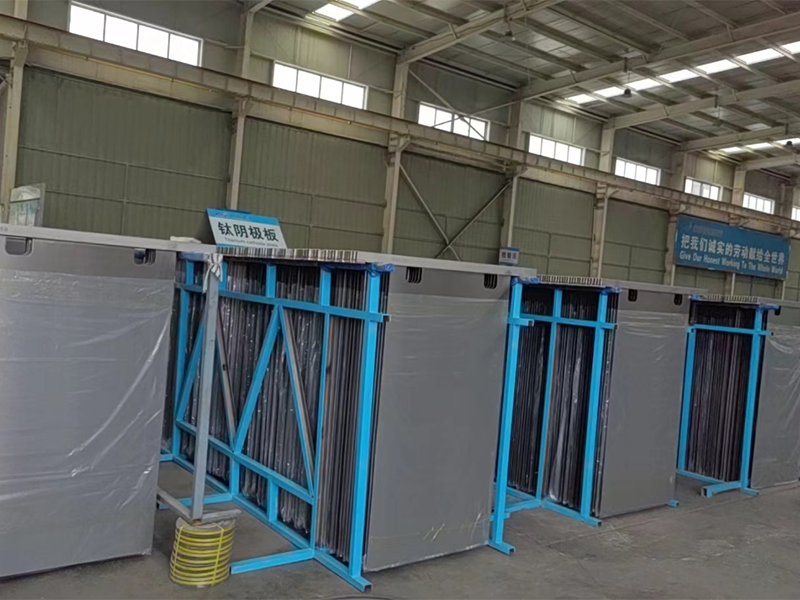
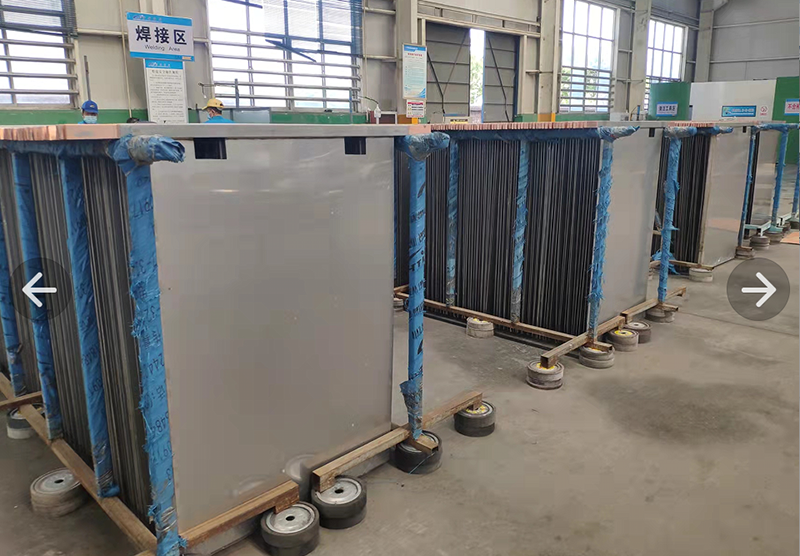
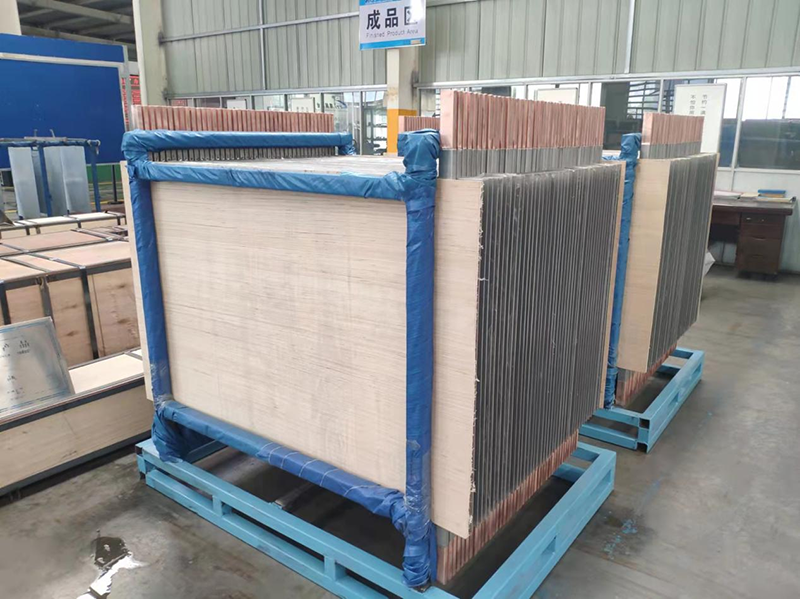
अलौह धातु जलधातुविज्ञान उद्योग में, उत्पादन को अधिकतम करने के लिए विद्युत-चुनने और विद्युत-शोधन प्रणालियाँ संरचनात्मक अखंडता और विद्युत दक्षता पर अत्यधिक निर्भर करती हैं। इन प्रक्रियाओं को संचालित करने वाला एक प्रमुख घटक है... पेशेवर स्टेनलेस स्टील स्थायी कैथोड कारखानायह समाधान पारंपरिक तांबे की स्टार्टिंग शीट के लिए एक टिकाऊ और उच्च-प्रदर्शन वाला विकल्प है। स्थायी स्टेनलेस स्टील कैथोड में आमतौर पर उच्च श्रेणी का स्टेनलेस स्टील ब्लैंक (जैसे 316L या 2205 डुप्लेक्स), एक उच्च चालकता वाला कंपोजिट हैंगर बार और टिकाऊ इंसुलेटिंग एज स्ट्रिप्स होते हैं। ये इंजीनियर किए गए घटक एक साथ मिलकर समान करंट वितरण, इष्टतम तांबा या निकल जमाव और आसान मैकेनिकल स्ट्रिपिंग सुनिश्चित करते हैं।
आधुनिक कैथोडिक इंजीनियरिंग के परिचालन और वित्तीय प्रभाव को समझने के लिए, यह मूल्यांकन करना आवश्यक है कि उन्नत विनिर्माण तकनीकें मानक उद्योग पेशकशों से किस प्रकार तुलना करती हैं। नीचे एक संरचित विश्लेषण दिया गया है जो बताता है कि विशेष डिज़ाइन किस प्रकार टीजीटीवाईपांच प्रमुख क्षेत्रों में परिचालन स्थिरता और उत्पादन गुणवत्ता को बढ़ाना।
तुलना 1: संरचनात्मक अखंडता और सतह की परिशुद्धता
मानक व्यावसायिक कैथोड प्लेटों में अक्सर साधारण यांत्रिक पॉलिशिंग के साथ आसानी से उपलब्ध 316L स्टेनलेस स्टील की चादरों का उपयोग किया जाता है। समय के साथ, संक्षारक अम्लीय इलेक्ट्रोलाइट्स (जैसे सांद्र H2SO4) के संपर्क में आने और स्वचालित स्ट्रिपिंग मशीनों से उत्पन्न भौतिक तनाव के कारण सतह पर गड्ढे पड़ जाते हैं, ब्लेड विकृत हो जाते हैं और चादर की समतलता असमान हो जाती है।
इसके विपरीत, विशेषीकृत फ़ैक्टरी समाधानों में सटीक सतह परिष्करण से उपचारित, उच्च शुद्धता वाली कोल्ड-रोल्ड स्टेनलेस स्टील प्लेटों का उपयोग किया जाता है। सतह की खुरदरापन को 0.16 और 0.60 Ra के बीच सख्ती से नियंत्रित किया जाता है (ASTM मानकों के अनुसार)। यह विशिष्ट सीमा इलेक्ट्रोडिपोजिशन के प्रारंभिक चरण के दौरान पर्याप्त आसंजन के साथ सुचारू स्ट्रिपिंग क्रिया को संतुलित करती है, जिससे शुरुआती गिरावट को रोका जा सकता है।
| मीट्रिक / पैरामीटर | मानक कैथोड समाधान | TGTY प्रोफेशनल फैक्ट्री सॉल्यूशंस |
| सतही खुरदरापन (Ra) | अनियंत्रित या > 0.8 Ra | नियंत्रित 0.16 – 0.60 Ra |
| मोटाई सहनशीलता | ±0.5 मिमी | परिशुद्ध रोलिंग ±0.15 मिमी |
| यांत्रिक जीवनकाल | 3 से 5 वर्ष | रेटेड लोड के तहत 10+ वर्ष |
| झुकने/विकृति प्रतिरोध | मध्यम (तापीय विरूपण की संभावना) | उच्च (ऊर्ध्वाधर सीधी रेखा में वृद्धि ≤ 1.0 मिमी/मीटर) |
1.0 मिमी/मीटर से कम ऊर्ध्वाधर सीधापन बनाए रखकर, उन्नत कैथोड प्लेटें उच्च घनत्व वाले सेल हाउसों में प्लेट संपर्क के कारण होने वाले शॉर्ट सर्किट को समाप्त कर देती हैं, जिससे ऊर्जा की बर्बादी और रखरखाव में लगने वाला समय सीधे कम हो जाता है।
तुलना 2: हैंगर बार की चालकता और जंगरोधी बंधन
चालक हैंगर बार बसबार से स्टेनलेस स्टील ब्लैंक तक करंट पहुंचाता है। पारंपरिक कैथोड अक्सर कॉपर बार को स्टेनलेस स्टील शीथ से जोड़ने के लिए बुनियादी इलेक्ट्रोप्लेटिंग या मैकेनिकल क्लैडिंग विधियों पर निर्भर करते हैं। लंबे समय तक संचालन के दौरान, थर्मल विस्तार के अंतर से जंक्शन बिंदु पर हवा के अंतराल या इलेक्ट्रोलाइट का प्रवेश हो जाता है, जिससे गंभीर आंतरिक जंग, उच्च विद्युत प्रतिरोध और प्रति सेल 30 mV से अधिक वोल्टेज ड्रॉप होता है।
पेशेवर स्तर के कैथोड निर्माण में उच्च शुद्धता वाले T2 तांबे को 316L या 304 स्टेनलेस स्टील की बाहरी सुरक्षात्मक परत के साथ जोड़ने के लिए उन्नत हॉट-एक्सट्रूज़न या निरंतर विस्फोट-बंधन तकनीक का उपयोग किया जाता है। यह ठोस धातुकर्म बंधन हवा के अंतराल को समाप्त करता है और इलेक्ट्रोलाइट के प्रवेश को पूरी तरह से रोकता है।
| पैरामीटर | पारंपरिक आवरण | उन्नत एक्सट्रूज़न/बॉन्डिंग |
| कोर-क्लैडिंग इंटरफ़ेस | मैकेनिकल फिट / इलेक्ट्रोप्लेटेड | ठोस धातुकर्म बंधन |
| वोल्टेज ड्रॉप (270 A/m2 पर) | 25 एमवी – 45 एमवी | ≤ 12.5 एमवी |
| सिरों पर संक्षारण प्रतिरोध | खुले तांबे के जोड़, उच्च ऑक्सीकरण | संपर्क बिंदुओं को छोड़कर पूरी तरह से सीलबंद स्टील क्लैडिंग |
| थर्मल रेज़िज़टेंस | 150°C से ऊपर तापमान पर विघटित हो जाता है | यह 700°C तक की क्षणिक ऊष्मा का प्रतिरोध करता है। |
मानक धारा घनत्व के तहत हैंगर बार के पार वोल्टेज ड्रॉप को 12.5 mV से कम करके, सुविधाएं हजारों सक्रिय कैथोड सेल में सालाना मापने योग्य ऊर्जा बचत प्राप्त करती हैं।
तुलना 3: एज स्ट्रिप की मजबूती और सील की अखंडता
इंसुलेटिंग एज स्ट्रिप्स कैथोड ब्लैंक के किनारों पर धातु के जमाव को रोकती हैं, जिससे मैकेनिकल स्ट्रिपिंग के दौरान साफ वर्टिकल सेपरेशन संभव होता है। बाज़ार में मिलने वाली स्टैंडर्ड एज स्ट्रिप्स को अक्सर साधारण मैकेनिकल पिन या कम गुणवत्ता वाले चिपकने वाले पदार्थों से लगाया जाता है। गर्म अम्लीय वातावरण (60°C से 70°C तक) में, थर्मल साइक्लिंग के कारण पारंपरिक एज स्ट्रिप्स में दरारें पड़ जाती हैं, वे मुड़ जाती हैं या स्टील ब्लैंक से अलग हो जाती हैं, जिससे एज रैपिंग और बार-बार लाइन रुकने की समस्या होती है।
उन्नत स्थायी कैथोड समाधानों में उच्च घनत्व वाले पॉलीप्रोपाइलीन (पीपी) या विशेष रूप से तैयार किए गए सिंथेटिक पॉलिमर का उपयोग किया जाता है, जो अत्यधिक रासायनिक प्रतिरोध के लिए बनाए गए हैं। विशेष हीट-सील एक्सट्रूज़न और खांचेदार लॉक-इन प्रोफाइल के माध्यम से लगाए गए ये किनारे की पट्टियाँ उच्च अम्लता, बारी-बारी से होने वाले ताप चक्र और उच्च यांत्रिक लचीलेपन के निरंतर संपर्क को सहन कर सकती हैं।
| एज स्ट्रिप मीट्रिक | मानक बाजार पेशकश | इंजीनियर्ड फ़ैक्टरी समाधान |
| सामग्री की संरचना | मानक पीपी / एबीएस | उच्च प्रभाव प्रतिरोधी, यूवी-स्थिर कॉपोलिमर पीपी |
| बांधने की विधि | बाहरी रिवेट्स / बेसिक क्लिप्स | थर्मल फ्यूजन के साथ सटीक इंटरलॉक स्लॉट |
| औसत सेवा जीवन | 6 से 12 महीने | 24+ महीनों से लगातार परिचालन में |
| किनारों को लपेटने के प्रति प्रतिरोध | मध्यम से खराब | उच्च (निर्बाध किनारा प्रोफ़ाइल) |
इसका परिणाम एक सुसंगत, परेशानी मुक्त स्ट्रिपिंग चक्र है जो स्वचालित स्ट्रिपिंग मशीनों को यांत्रिक जाम से बचाता है और टैंकहाउस में मैन्युअल हस्तक्षेप को कम करता है।
तुलना 4: वर्तमान वितरण और एनोड स्क्रैप में कमी
परंपरागत कॉपर स्टार्टिंग शीट या कम परिशुद्धता वाले कैथोड ब्लैंक का उपयोग करने वाले इलेक्ट्रोविनिंग संयंत्रों में, असमान धारा घनत्व के कारण अनियमित जमाव वृद्धि और एनोड विघटन दर में भिन्नता होती है। इससे अक्सर बड़ी मात्रा में अप्रतिक्रियाशील एनोड स्क्रैप (20-25% तक) बच जाता है, जिसके लिए बार-बार पुनर्चक्रण और पुनः गलाने की आवश्यकता होती है।
सटीक आयामी नियंत्रण और अनुकूलित हैंगर-बार ज्यामिति के माध्यम से, उच्च-प्रदर्शन वाले स्थायी स्टेनलेस स्टील कैथोड एकसमान ध्रुवीय दूरी सुनिश्चित करते हैं (उदाहरण के लिए, 100 मिमी की समध्रुवीय दूरी को स्थिर रखते हुए)। 370 A/m² तक की धारा घनत्व पर सुचारू रूप से कार्य करते हुए, धारा घनत्व पूरी प्लेट की सतह पर एकसमान रहता है।
| परिचालन कारक | मानक संचालन | उन्नत स्थायी कैथोड प्रणाली |
| ध्रुवीय दूरी विचलन | ±5 मिमी से 10 मिमी | ±1 मिमी के भीतर सटीक सहनशीलता |
| एनोड स्क्रैप दर | 20% – 25% | घटकर 12% – 16% हो गया |
| प्लेटिंग चक्र समय | परिवर्तनशील (7 से 10 दिन) | अनुमानित (4 से 6 दिन) |
| जमा गुणवत्ता | परिवर्तनशील शुद्धता, कभी-कभी गांठें | एलएमई ग्रेड ए/सीयू-कैथ-1 मानक |
एकसमान एनोड विघटन न केवल स्क्रैप दर को 12-16% तक कम करता है, बल्कि समग्र वर्तमान दक्षता में भी सुधार करता है, जिससे रिफाइनरियों को शुद्धता मानकों को बनाए रखते हुए प्लेटिंग चक्रों को छोटा करने में मदद मिलती है।
तुलना 5: स्वामित्व की कुल लागत और परियोजना-स्तर पर निवेश पर लाभ (ROI)
हालांकि निम्न श्रेणी की कैथोड प्लेटों की प्रारंभिक खरीद लागत कम हो सकती है, लेकिन बार-बार रखरखाव, एज स्ट्रिप प्रतिस्थापन, उच्च संपर्क प्रतिरोध से ऊर्जा हानि और कम परिचालन जीवनकाल को ध्यान में रखते हुए, उनकी कुल स्वामित्व लागत (टीसीओ) तेजी से बढ़ जाती है।
संपूर्ण जीवन चक्र का मूल्यांकन करने से दीर्घकालिक औद्योगिक संचालन के लिए स्पष्ट वित्तीय लाभ सामने आते हैं:
- परिसंपत्ति का लंबा जीवनकाल:10 वर्ष से अधिक की सेवा अवधि, मानक विकल्पों की तुलना में पूंजीगत व्यय के पुनर्निवेश चक्र को आधा कर देती है।
- कम परिचालन रखरखाव लागत:औद्योगिक स्तर की एज स्ट्रिप्स और मजबूत हैंगर बार सील्स आपातकालीन मरम्मत और अनियोजित डाउनटाइम को कम करती हैं।
- ऊर्जा बचत:कम आंतरिक प्रतिरोध के परिणामस्वरूप उत्पादित परिष्कृत धातु के प्रति टन के लिए कुल मेगावाट-घंटे की खपत कम होती है।
तकनीकी नवाचार और औद्योगिक अनुप्रयोग
आधुनिक धातुकर्म प्रक्रियाओं के लिए विशिष्ट टैंकहाउस आयामों, सेल बाथ रसायन और स्वचालित क्रेन लेआउट के अनुरूप अनुकूलित विन्यासों की आवश्यकता होती है। स्वचालित हैंडलिंग सिस्टम के साथ अनुकूलित रूप से निर्मित कैथोड को एकीकृत करने से रिफाइनरियां श्रमिकों की सुरक्षा सुनिश्चित करते हुए दैनिक उत्पादन को अधिकतम कर सकती हैं।
कठोर गुणवत्ता प्रबंधन को अनुकूलित डिजाइन इंजीनियरिंग के साथ मिलाकर - जिसमें ब्लैंक के निचले हिस्से में कस्टम वी-ग्रूव, विशेष हैंगर बार एंड-कट और परिवर्तनीय प्लेट मोटाई के विकल्प शामिल हैं - सुविधाएं बिना महंगे बुनियादी ढांचे के बदलाव के मौजूदा संचालन को आसानी से उन्नत कर सकती हैं।
अधिक तकनीकी विशिष्टताओं, अनुकूलित इंजीनियरिंग ड्राइंग और संपूर्ण उत्पाद कैटलॉग विवरण के लिए, यहां जाएं https://www.tgtiindustrial.com/